- Sombra del lente filtrante (filter lens shade)
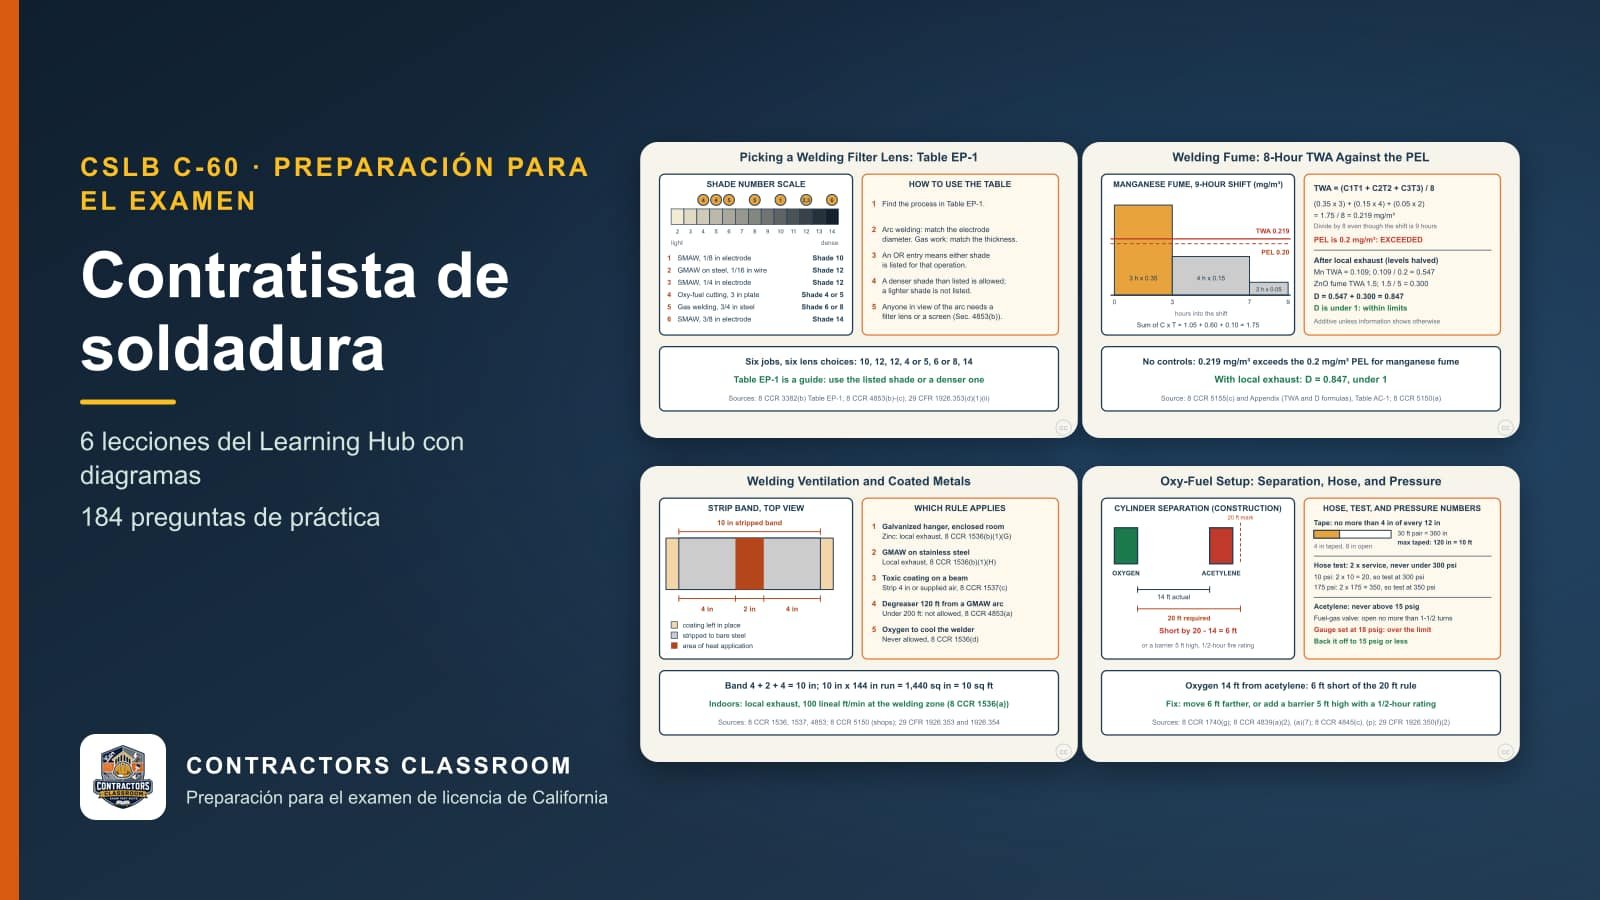
- Un número que indica qué tan oscuro es un lente de soldar. Los números más altos bloquean más luz, y el correcto depende del proceso y de la corriente, o del espesor del metal en trabajos con gas. Quien pueda ver el arco necesita una protección adecuada.
- Extensión del electrodo (stickout)
- La longitud de alambre que sobresale de la punta de contacto hacia la pieza en la soldadura con alambre continuo. Cambia el calentamiento del alambre, la estabilidad del arco, la penetración y las salpicaduras, por lo que el operador la mantiene constante y la ajusta a propósito.
- Soldadura con electrodo revestido (SMAW)
- Soldadura con varilla recubierta de fundente que se funde en la junta mientras el recubrimiento se quema y forma un gas protector y una capa de escoria. Es portátil y funciona al aire libre, pero exige quitar la escoria entre pasadas.
- Soldadura GMAW (MIG)
- Un proceso que alimenta alambre sólido de forma continua por una pistola mientras un gas protector cubre el baño de fusión. Es rápido y limpio, pero las corrientes de aire pueden llevarse el gas, por lo que conviene usarlo bajo techo o con pantallas contra el viento.
- Soldadura con alambre tubular (FCAW)
- Soldadura con alambre tubular relleno de fundente, ya sea autoprotegido o usado con gas adicional. Deposita metal con rapidez y maneja placa gruesa, pero produce más humo y salpicaduras y deja escoria.
- Soldadura GTAW (TIG)
- Un proceso preciso que usa un electrodo de tungsteno no consumible y un gas inerte, con varilla de aporte añadida a mano cuando se necesita. Produce soldaduras limpias en material delgado y metales no ferrosos, pero es más lenta que los procesos con alambre.
- Precalentamiento y temperatura entre pasadas
- El precalentamiento es calentar el metal base antes de soldar para frenar el enfriamiento y reducir el riesgo de grietas, mientras que la temperatura entre pasadas es la del metal entre una pasada y otra. El acero grueso o templable hace importantes a ambos.
- Soldadura de filete (fillet weld)
- Una soldadura de sección aproximadamente triangular que une dos superficies en ángulo, como en juntas en T y juntas traslapadas. Su tamaño se mide por la longitud del cateto, y la garganta es la dimensión que define su resistencia.
- Soldadura de ranura (groove weld)
- Una soldadura hecha en una abertura conformada entre dos piezas, generalmente en juntas a tope. La forma de la ranura, la abertura de raíz y el número de pasadas se planean para que la soldadura penetre todo el espesor cuando se requiera.
- Símbolo de soldadura (welding symbol)
- Una marca de dibujo normalizada sobre una línea de referencia, con flecha, cola y formas de soldadura, que indica al soldador el tipo, el tamaño y el proceso de la junta. Los lados de la línea importan: el lado de la flecha y el otro lado significan cosas distintas.
- Electrodo de bajo hidrógeno
- Un electrodo revestido cuyo recubrimiento aporta muy poco hidrógeno a la soldadura, como el tipo E7018. Debe mantenerse seco en un horno de retención tibio, porque la humedad absorbida provoca grietas en la soldadura y el metal cercano.
- Gas protector (shielding gas)
- Argón, dióxido de carbono, helio o una mezcla que fluye alrededor del arco para mantener el aire lejos del baño fundido. La mezcla cambia el comportamiento del arco, las salpicaduras y la penetración, y una corriente de aire o un cilindro vacío se traduce en defectos.
- Porosidad (porosity)
- Pequeñas bolsas de gas atrapadas en una soldadura, causadas por metal sucio, humedad, corrientes de aire o falta de cobertura del gas. Debilita la soldadura y es uno de los primeros defectos que se revisan cuando el cordón se ve picado.
- Socavación (undercut)
- Una ranura fundida en el metal base junto a una soldadura que no se rellenó, normalmente por exceso de corriente o avance demasiado rápido. Crea un punto de esfuerzo que puede iniciar una grieta.
- Soldadura fuerte (brazing)
- Unir metales fundiendo un material de aporte que fluye hacia una junta muy cerrada por acción capilar, mientras los metales base permanecen sólidos. Necesita superficies limpias, fundente y la holgura correcta, y depende del control del calor en lugar de fundir las piezas.
- Arrestallamas (flashback arrestor)
- Un dispositivo de seguridad instalado en las líneas del soplete o del regulador que impide que una llama retroceda hacia la manguera y el regulador. Funciona junto con las válvulas de retención, y ambos deben estar presentes y funcionando en el trabajo con oxicombustible.
- Exposición promedio ponderada en el tiempo (TWA)
- La exposición del soldador a los humos promediada durante un turno de ocho horas, calculada ponderando cada concentración por su duración. El resultado se compara con el límite permitido, y cuando hay dos humos presentes se suman sus fracciones.
- Ciclo de trabajo (duty cycle)
- La fracción de un período de diez minutos en que una máquina de soldar puede entregar su corriente nominal sin sobrecalentarse. Un ciclo menor a un amperaje mayor significa más tiempo de enfriamiento, y la elección de una máquina para trabajo pesado depende de él.
- Ancho de corte (kerf)
- El ancho de metal que remueve un soplete de corte o un arco de plasma. La calidad del corte se juzga por su ancho, escuadra y escoria, y los trazos deben prever el kerf para que las piezas salgan a la medida.
- Prueba de chispa (spark test)
- Una forma rápida de distinguir aceros esmerilando una muestra y observando las chispas, ya que el contenido de carbono cambia su longitud y forma. Ayuda a identificar un metal desconocido antes de elegir el material de aporte o el procedimiento.